 Nubrajapan
Viele Industrieanlagen produzieren seit Jahrzehnten mit speicherprogrammierbaren Steuerungen (SPS), deren Hardware längst abgekündigt ist. Ersatzbaugruppen sind oft nur noch über Restbestände auf dem Gebrauchtmarkt verfügbar, während Programmiergeräte mit veralteten Schnittstellen und Betriebssystemen wie Windows XP oder MS-DOS betrieben werden müssen. Fällt eine solche Kernkomponente im laufenden Betrieb unvorhergesehen aus, drohen Stillstandszeiten von mehreren Tagen oder Wochen. Die Migration auf moderne Steuerungsplattformen ist daher eine wirtschaftliche Notwendigkeit zur Sicherung der Anlagenverfügbarkeit.
Ein SPS-Austausch greift tief in das Herz einer Fertigungsanlage ein. Wer diesen Schritt als bloßen Baugruppentausch betrachtet, riskiert unkalkulierbare Verzögerungen. Zwischen veralteten Ein- und Ausgangsstrukturen, gewachsenen Programmständen und modernen Kommunikationsstandards liegen technologische Hürden, die eine systematische Vorbereitung verlangen. Der folgende Leitfaden führt durch die wesentlichen Abschnitte eines geordneten Migrationsprojekts von der Signalanalyse bis zur Schulung der Instandhalter.
Bestandsaufnahme der bestehenden Verdrahtung und Feldbusprotokolle
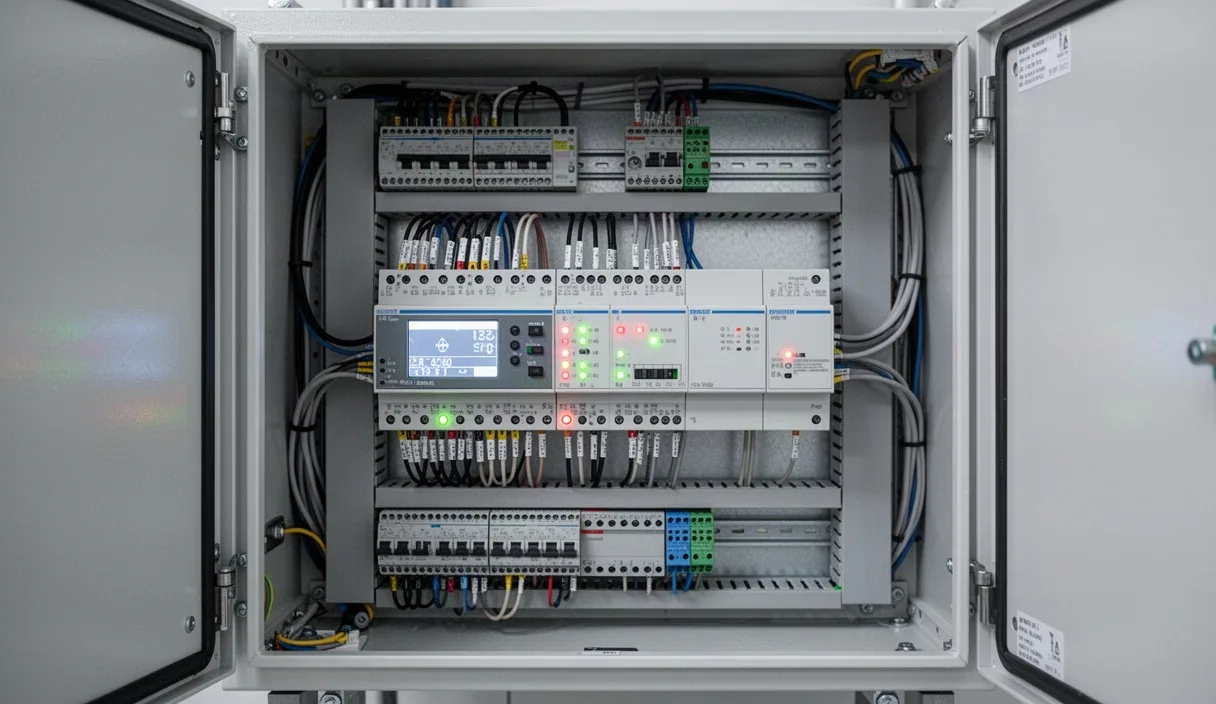
Jede erfolgreiche Migration beginnt mit der physischen Bestandsaufnahme im Schaltschrank. Schaltpläne spiegeln nach zwanzig Betriebsjahren selten den realen Stand wider. Häufig wurden im Rahmen von Schnellreparaturen oder kleineren Funktionserweiterungen Adern umgeklemmt, Relais gebrückt oder Initiatoren direkt ohne Dokumentation nachgerüstet. Jeder einzelne Ein- und Ausgang muss daher im Vorfeld identifiziert und gegen den letzten vorliegenden Schaltplan abgeglichen werden.
Besondere Aufmerksamkeit gilt der Signalcharakteristik. Bei älteren Steuerungen wie der Siemens SIMATIC S5 oder alten Modicon-Systemen finden sich noch häufig digitale Eingangskarten für 110V oder 230V Wechselspannung sowie p-schaltende (PNP) und n-schaltende (NPN) Logikstrukturen nebeneinander. Moderne Steuerungsplattformen setzen fast durchgehend auf 24V DC nach IEC 61131-2. Werden Signalpegel nicht exakt erfasst, zerstört die falsche Spannung moderne Einlesekarten oder Sensoren schalten nicht durch. Bei Analogeingängen müssen Messbereiche (0 bis 20 mA, 4 bis 20 mA oder 0 bis 10 V) sowie deren Wandlungsauflösung (etwa 12-Bit gegenüber modernen 16-Bit-Wandlern) tabelliert werden, da sich hieraus direkte Skalierungsanpassungen in der Software ergeben.
Auf Feldbusebene treffen Altsysteme oft auf Technologien wie Profibus DP, Interbus oder serielle Punkt-zu-Punkt-Kopplungen (z. B. TTY, RK512 oder Modbus RTU). Diese Netzwerke müssen strukturell auf moderne Industrial-Ethernet-Standards überführt werden.
| Bestandsnetzwerk | Typische Übertragungsrate | Zielprotokoll | Migrationsmethode |
|---|---|---|---|
| Profibus DP | 187,5 kbit/s bis 1,5 Mbit/s | Profinet IO | Einsatz von DP/PN-Kopplern oder schrittweiser Komponententausch |
| Interbus (Kupfer/LWL) | 500 kbit/s oder 2 Mbit/s | Profinet IO / EtherCAT | Interbus-Proxy-Gateways oder Austausch der I/O-Inseln |
| Modbus RTU (RS485) | 9,6 kbit/s bis 115,2 kbit/s | Modbus TCP / OPC UA | Serielle Ethernet-Gateways oder Integration in Kommunikationsmodule |
| Data Highway Plus (DH+) | 57,6 kbit/s bis 230,4 kbit/s | EtherNet/IP | Protokoll-Konverter oder vollständiger Feldgeräteersatz |
Um die Umbauzeit an der Klemmleiste drastisch zu reduzieren, bieten sich vorkonfektionierte Verdrahtungsadapter an. Hersteller wie Phoenix Contact oder Weidmüller bieten Adapterkabel an, die direkt auf die alten Frontstecker der Vorgängersteuerungen gesteckt und auf die Klemmen der Neusteuerung geführt werden. Dies spart bis zu 75 Prozent der Verdrahtungszeit vor Ort und minimiert Anschlussfehler.
Schnittstellenprüfung zu übergeordneten MES-Systemen
Moderne Produktionsumgebungen sind eng mit Manufacturing Execution Systems (MES), SCADA-Leitsystemen und ERP-Datenbanken verzahnt. In Altanlagen erfolgte die Datenübertragung zu diesen Systemen häufig über serielle Treiber, proprietäre DDE-Server oder klassisches OPC Data Access (OPC DA), das auf Microsoft-DCOM-Mechanismen basiert. DCOM verursacht in modernen Netzwerken massive Sicherheitsprobleme und wird von aktuellen Windows-Betriebssystemen zunehmend blockiert.
Im ersten Schritt der Schnittstellenprüfung ist zu ermitteln, welche Datenblöcke, Flags und Alarme das übergeordnete System zyklisch oder ereignisgesteuert liest und schreibt. Ältere Steuerungen nutzten feste Adressstrukturen, beispielsweise feste Datenbausteinnummern und Byte-Offsets. Moderne Steuerungen arbeiten vorrangig mit symbolischer Adressierung und optimiertem Speicherzugriff. Greift ein MES über veraltete Treiber auf feste Speicherbereiche zu, schlägt die Kommunikation nach dem Umstieg fehl, sofern der Speicher in der Neusteuerung nicht exakt nachgebildet oder das MES-Treiberprofil angepasst wird.
Für eine stabile Kommunikation sollten folgende Parameter vor dem Umbau verbindlich definiert werden:
- Kommunikationsprotokoll: Umstieg von OPC DA auf OPC UA mit Zertifikatsverwaltung oder direkte Anbindung über TCP/IP-Sockets.
- Telegrammaufbau: Exakte Definition von Kopfdaten, Nutzdatenlängen, Zeitstempeln und Quittierungsbits.
- Handshake-Mechanismen: Abgleich von Trigger-Signalen, Heartbeat-Signalen zur Verbindungsüberwachung und Pufferung von Prozessmeldungen bei Netzausfall.
- Abtastraten: Festlegung realistischer Polling-Zyklen. Eine Verringerung des Abfrageintervalls von 1000 ms auf 50 ms kann die CPU-Auslastung der neuen Steuerung unnötig in die Höhe treiben.
Können übergeordnete Leitsysteme aus betrieblichen Gründen nicht zeitgleich modifiziert werden, ist der Einsatz von Zwischenschichten erforderlich. Hardware-Gateways oder standardisierte Kommunikations-Server übersetzen zwischen den Welten, indem sie dem MES die gewohnte OPC-DA- oder RFC1006-Schnittstelle bereitstellen, zur neuen Steuerung hin jedoch über native Ethernet-Treiber kommunizieren.
Emulation der Prozesslogik vor der Hardware-Umstellung
Die größte Fehlerquelle bei Migrationen ist eine ungetestete Prozesslogik. Konvertierungstools der Steuerungshersteller übersetzen Altprogramme wie SIMATIC S5-Anweisungslisten (AWL) zwar automatisiert in modernen Code, das Ergebnis ist jedoch selten fehlerfrei. Befehle für Schieberegister, indirekte Adressierung über Adressregister oder hardwarenahe Timer (wie S5-KT-Zeiten) verhalten sich auf modernen 32-Bit- oder 64-Bit-Prozessoren anders als auf den alten 8-Bit- oder 16-Bit-Vorgängern.
Die gesamte Steuerungssoftware muss vor dem physischen Umbau in einer Simulationsumgebung getestet werden. Werkzeuge wie Siemens PLCSIM Advanced, TwinCAT Virtual Runtime oder Rockwell Logix Emulate ermöglichen den Betrieb des Steuerungscodes auf virtuellen Steuerungen ohne physikalische Hardware. Dieser Ansatz deckt Laufzeitfehler, Endlosschleifen und Divisionen durch Null auf, bevor sie realen Schaden anrichten können.
Schritte der virtuellen Absicherung
- Quellcode-Bereinigung: Identifikation und Entfernen von Altlasten wie ungenutzten Merkerbereichen, toten Codeblöcken und herstellerspezifischen Sonderfunktionsbausteinen.
- Verhaltenssimulation von Aktoren und Sensoren: Verknüpfung der virtuellen Steuerung mit einer Verhaltensmodellierungs-Software wie SIMIT oder WinMOD. Zylinderlaufzeiten, Ventilrückmeldungen und Motorhochlaufzeiten werden physikalisch angenähert simuliert.
- Sequenz- und Schrittkettentests: Durchfahren aller Betriebszustände nach ISA-88 oder VDI 2854 (Automatikbetrieb, Einrichten, Grundstellungsfahrt, Handbetrieb).
- Störfallszenarien: Gezieltes Simulieren von Geberabrissen, thermischen Motorausfällen und Not-Halt-Betätigungen, um die Verriegelungslogik auf Festigkeit zu prüfen.
Ein strukturierter Softwaretest im Simulator verringert das Risiko unvorhergesehener Anlagenzustände während des späteren Realanlaufs massiv. Erst wenn alle Standardzyklen und Störungsszenarien im Modell fehlerfrei laufen, darf die Freigabe für das physische Umbauzeitfenster erfolgen.
Zeitfenster für die physische Installation und Inbetriebnahme
Der eigentliche Austausch der Hardware findet unter hohem Zeitdruck statt. Meist stehen hierfür nur planmäßige Werksstillstände, Betriebsurlaube oder verlängerte Wochenenden zur Verfügung. Ein typisches Umbauzeitfenster umfasst beispielsweise 72 bis 96 Stunden. Dieser Zeitraum muss minutiös geplant und mit Meilensteinen hinterlegt werden.
Der Ablaufplan gliedert sich in klar definierte Abschnitte:
- Vorbereitung (Stunde 0 bis 8): Sichern des letzten Softwarestands im Zustand des Stillstands. Freischalten, Erden und Absichern der elektrischen Anlage nach DGUV Vorschrift 3. Demontage der alten Baugruppenträger.
- Mechanischer und elektrischer Aufbau (Stunde 9 bis 24): Montage neuer Hutschienen, Einbau der neuen Stromversorgungen, CPU-Racks und I/O-Module. Aufsetzen der vorkonfektionierten Frontsteckeradapter und Verlegen der neuen Netzwerkkabel.
- I/O-Check und Signalprüfung (Stunde 25 bis 44): Kalter Signaltest ohne Prozessfreigabe. Jeder Aktor wird per Handsteuerung forciert angesteuert, um Drehrichtung und Endlagenabfrage zu bestätigen. Jeder Sensor wird mechanisch oder optisch betätigt.
- Trockenlauf (Stunde 45 bis 60): Test der Automatiksequenzen ohne Werkstücke oder Prozessmedien. Überprüfung der Zykluszeiten und Buskommunikation.
- Nasslauf und Produktionsbegleitung (Stunde 61 bis 72): Anfahren mit realem Material unter reduzierter Taktleistung, schrittweise Steigerung auf Nenngeschwindigkeit.
Zu jedem Migrationsplan gehört eine feste Abbruchbedingung mit klar definiertem "Point of no Return". Verstreicht beispielsweise Stunde 36, ohne dass die grundlegenden I/O-Signale funktionsfähig rückgemeldet werden, greift der Rollback-Plan: Die alte Steuerungshardware wird wieder eingesetzt und die Anlage im ursprünglichen Zustand gestartet. Dieser Rückweg muss technisch realisierbar gehalten werden, indem Altbaugruppen und Leitungen bei der Demontage pfleglich behandelt und nicht zerschnitten werden.
Schulung des Bedienpersonals auf die neue Programmierumgebung
Eine technisch perfekt migrierte Steuerung nutzt wenig, wenn die werkseigene Instandhaltung im ersten Störungsfall handlungsunfähig ist. Der Technologiesprung zwischen alten Softwarewerkzeugen wie Step 5 und modernen Entwicklungsumgebungen wie dem TIA Portal, Beckhoff TwinCAT 3 oder Rockwell Studio 5000 ist tiefgreifend. Die Umstellung von festen Merkerstrukturen auf objektorientierte Ansätze, IEC-konforme Datentypen und strukturierte Textprogrammierung (ST) erfordert gezielte Weiterbildung.
Schulungen müssen differenziert nach Zielgruppen konzipiert werden. Für Anlagenbediener liegt der Schwerpunkt auf den geänderten Benutzeroberflächen der Touchpanels (HMI). Sie müssen lernen, wie Alarme jetzt quittiert werden, wo Rezepturparameter liegen und wie manuelle Hilfsfunktionen aufgerufen werden. Für das Instandhaltungspersonal steht die strukturierte Diagnose im Vordergrund.
Schwerpunkte der Instandhalterschulung umfassen:
- Hardware-Diagnose: Auslesen von System- und Busdiagnosepuffern über integrierte Webserver oder Software-Diagnosetools.
- Signalkontrolle: Schnelles Lokalisieren von Eingangssignalen im Code über Querverweislisten und Nutzung von Forcetabellen unter Sicherheitsauflagen.
- Bausteinstruktur: Verstehen der Aufteilung in Organisationsbausteine (OB), Funktionsbausteine (FB) und Funktionen (FC) gemäß neuer Programmierrichtlinien.
- Backup- und Restore-Prozesse: Regelmäßiges Sichern von remanenten Datenbausteinen und korrektes Einspielen von Firmware-Updates.
Es empfiehlt sich, die Instandhalter bereits aktiv bei der Signalprüfung und der Vor-Ort-Inbetriebnahme einzubinden. Die praktische Fehlersuche während des Anlagenanlaufs vermittelt ein tieferes Verständnis als rein theoretische Frontalschulungen.
Typische Fehler bei der SPS-Migration
In der industriellen Praxis führen wiederkehrende Versäumnisse zu Projektverzögerungen oder Nachbesserungen:
- Blinde 1:1-Codekonvertierung: Das automatische Übersetzen von Befehlsvorräten übernimmt fehlerhafte Denkweisen der Vorgängergeneration. Alte Verriegelungen, die früher zur Kompensation von Buslaufzeiten programmiert wurden, erzeugen auf schnellen Prozessoren unerwartete Race-Conditions.
- Vernachlässigung der Maschinensicherheit: Wurde die Sicherheitslogik (Not-Halt, Schutztüren) bisher über fest verdrahtete Sicherheitsrelais gelöst und soll nun in eine fehlersichere Steuerung (F-CPU) integriert werden, handelt es sich formal um eine wesentliche Veränderung der Maschine nach Maschinenrichtlinie bzw. der neuen Maschinenverordnung (EU) 2023/1230. Eine Neubeurteilung der Sicherheit und Anpassung der CE-Kennzeichnung ist zwingend erforderlich. Ein zertifizierter Sicherheitsingenieur sollte hier hinzugezogen werden.
- Unzureichende EMV-Maßnahmen: Alte Busleitungen und serielle Verbindungen waren oft unempfindlich gegenüber mäßiger Schirmung. Hochfrequente Industrial-Ethernet-Netzwerke reagieren sensibel auf Potenzialausgleichsströme und mangelhafte Schirmauflagen. Eine Messung des Schirmstroms und die korrekte Ausführung des Potenzialausgleichs sind obligatorisch.
- Fehlende Ersatzteilhaltung am Tag der Inbetriebnahme: Geht während des Umbaus eine neue Baugruppe durch Überspannung oder Handhabungsfehler defekt, muss zwingend ein Ersatzteil vor Ort im Schaltschrank bereitliegen. Eine Nachbestellung am Wochenende bringt das gesamte Zeitfenster zum Einsturz.
Praktische nächste Schritte
Um ein Migrationsprojekt strukturiert anzustoßen, sollten Betreiber schrittweise vorgehen. Zunächst wird ein vollständiger Programmabzug (Online-Backup) aller Steuerungen der Anlage erstellt und sicher archiviert. Anschließend folgt die optische und elektrische Kontrolle des Schaltschranks, um den tatsächlichen Verdrahtungszustand mit den Stromlaufplänen abzugleichen.
Darauf aufbauend wird ein Lastenheft verfasst, das die Zielhardware, die zu nutzenden Feldbussysteme sowie die einzuhaltenden Zeitfenster für den Umbau festschreibt. Beziehen Sie frühzeitig Systemintegratoren, Schaltanlagenbauer und die interne Instandhaltung ein. Klären Sie mit der Produktionsleitung rechtzeitig die genauen Revisionszeiten ab, damit das Projekt ohne übermäßigen Produktionsdruck mit voller Konzentration auf technische Exaktheit umgesetzt werden kann.